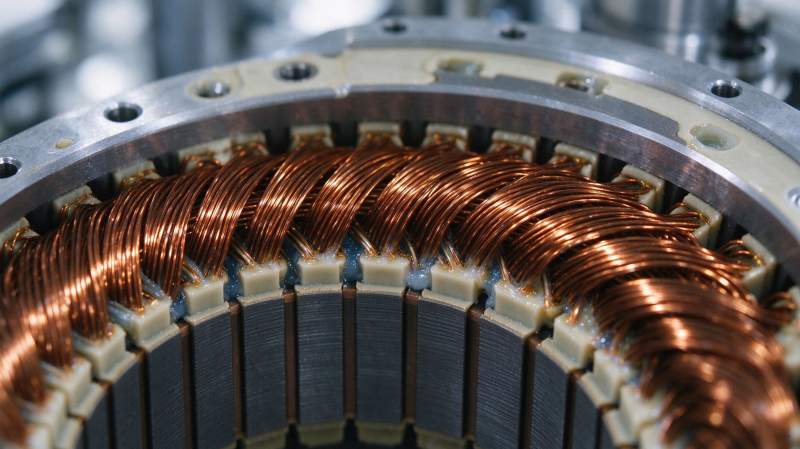
机器狗、人形机器人关节电机功率密度高,定子绕组漆包线排布非常紧密,线与线之间缝隙狭小,灌封胶浸润排气难度大,胶层内部气泡、空洞是量产高频不良。很多气泡体积微小,出厂绝缘测试可以通过,但是电机工作发热之后,气泡内部空气受热膨胀,形成热阻屏障,局部热点温度飙升,绕组温升超标;严重的连通气泡还会形成漏电通道,绝缘击穿,导致电机故障。气泡问题涉及胶水流变特性、工件预处理、真空灌封参数、固化曲线多个环节,不是单纯调真空时间就能解决。华创材料始创于 1999 年,808AB-DH、808AB-DH-GE、808AB-DH-F3 三款导热环氧灌封胶,针对机器人绕组密集场景差异化设计粘度,其中 808AB-DH-F3 导热 2.0 低粘度型号,非常适合细密绕组渗透灌封,配合规范真空工艺,大幅减少空洞气泡不良。
气泡产生的源头分为四大类:胶水预混带入空气、灌封过程裹气、工件孔隙藏气、固化升温释放气体。首先是胶水本身,AB 组份搅拌混合时,搅拌速度过快、搅拌时间过长,大量空气卷入胶体;高导热型号填料含量高,胶体粘度偏高,气泡上浮速度慢,很难自行排出,808AB-DH-GE 导热 2.0 高硬度版本粘度偏高,脱泡时间需要适当延长;而 808AB-DH-F3 同样导热 2.0,采用低粘度改性环氧体系,没有添加稀释剂牺牲耐温性能,混合后流动性好,气泡更容易上浮破裂,细密绕组内部排气优势明显。808AB-DH 导热 1.0,粘度适中,兼顾流动性和韧性,适合常规定子灌封。
第二是灌封过程裹气,也是机器狗关节电机最容易踩坑的环节。定子绕组层层堆叠,内部通道曲折,如果单点快速注胶,胶液直接盖住绕组表层,缝隙内部空气被封死,形成封闭空洞。正确的灌封思路是缓慢注胶,或者采用分段真空灌封,先抽真空,再缓慢进胶,让胶水从绕组底部慢慢向上填充,把缝隙里面空气逐步挤出。很多产线真空度不够、真空保压时间太短,或者灌封之后直接出真空箱烘烤,胶液内部气泡来不及上浮。另外,工件低温的时候,胶水粘度变大,浸润变差,排气难度上升,所以灌封前定子预热是很有效的辅助手段,预热温度控制在合理区间,不能损伤漆包线和磁钢。
第三是工件内部藏气与水汽问题。铁芯、骨架、绝缘膜会吸附水汽,真空环境下水汽挥发形成气泡;工件表面微孔、缝隙吸附空气,胶水覆盖之后气体无法排出。所以灌封前需要预烘定子,除水除气,尤其是长期存放、环境湿度大的车间,预烘工序不能省略。水汽带来的气泡还有一个特点:气泡紧贴绕组界面,容易造成局部脱粘,长期湿热老化之后绝缘快速衰减。
第四是固化阶段二次气泡,固化升温速度太快,胶体内部残留微量气体、低分子挥发物快速释放,表层已经固化封皮,气体困在内部,形成气孔。阶梯升温固化就是为了解决这个问题,先低温保温一段时间,让气体缓慢释放排出,再升到固化温度交联。
落地改善方案:第一,根据绕组疏密选型,绕组极密、要求高导热优先 808AB-DH-F3;常规定子、看重韧性抗开裂选 808AB-DH;需要阻燃高硬度选 808AB-DH-GE;第二,AB 混合后先独立真空脱泡;第三,工件预热,采用真空灌注,缓慢进胶,分段保压;第四,固化采用阶梯升温,避免快速高温;第五,量产前做切片剖切验证,检查绕组内部浸润情况。华创材料可以针对不同型号胶水给出脱泡参数、真空灌封参考工艺,配合产线调试,减少空洞,保证导热通路完整,控制电机温升。