Type‑C 连接器属于精密小件,点胶槽空间狭小,PIN 针排布密集,密封胶溢胶、爬胶是生产线上非常头疼的工艺问题。胶水顺着 PIN 针毛细上爬,流到接触舌片、焊接焊盘位置,会造成接触不良、虚焊、短路;溢胶到插接面,公头插入时刮胶、卡滞,破坏胶层,同时造成气密不良。很多工厂认为溢胶只是点胶压力、速度没调好,反复调试点胶机,但是换一款胶水之后溢胶问题立刻缓解,说明胶水本身粘度、触变性设计,是控制爬胶溢胶的基础,再配合工艺参数,才能稳定量产。华创材料始创于 1999 年,H907‑TP‑8、H907‑506、H907‑RN 三款 Type‑C 专用环氧密封胶,做了差异化流变设计,兼顾填充浸润能力和抗爬胶性能,适配自动化点胶产线。
首先要理解环氧胶流变特性对溢胶的影响。触变性是密封胶选型核心指标,触变性高的胶水,静置时不容易流动,点胶施加剪切力之后可以顺利流平填满槽位,剪切力消失之后快速 “站住”,不会沿着缝隙持续毛细爬升;低触变、自流平胶水浸润性强,适合宽槽大间隙,但是在 Type‑C 这种细密 PIN 针结构,极易发生爬胶。H907‑TP‑8 粘度适中,流平性可控,适合常规点胶槽,能充分填充 PIN 根部间隙,同时不容易过度爬升;H907‑RN 弹性环氧触变性更高,膏状,抗爬胶能力更强,适合槽位窄、PIN 针极密、对溢胶管控严格的车载 Type‑C;H907‑506 兼顾流动性和触变平衡,适配大多数消费电子 Type‑C 母座密封。
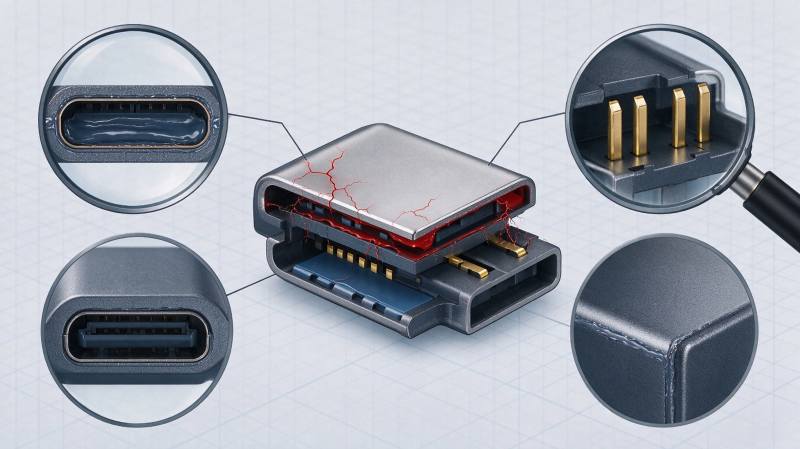
只靠胶水流变,无法完全杜绝溢胶,结构设计、点胶工艺、治具同样关键。结构层面,可以在点胶槽和舌片、焊盘之间增加挡胶墙、阻胶台阶,利用物理隔断阻挡胶水毛细爬升,这是最可靠的方案;如果结构已经定型无法修改,就只能依靠胶水 + 工艺管控。点胶工艺方面,点胶压力过大、出胶速度太快、点胶量超标,是溢胶最直接原因;点胶针头内径、针头距离槽底高度也要匹配,针头离基材太远,胶滴散开,容易漫出槽位。另外,胶水温度会改变粘度,车间温度波动,粘度随之变化,同参数下夏天更容易溢胶,产线最好管控胶水恒温,或者配套胶筒冷藏。
还有固化阶段的后溢胶问题,很多胶水点胶完成当时不溢,进烘箱升温之后粘度下降,受热变稀,发生二次流动爬胶,这是很多工程师容易忽略的痛点。普通环氧升温之后粘度暴跌,而华创 Type‑C 系列密封胶配方优化了热流变,升温后粘度保留更好,有效减少烘箱内二次流胶,降低不良率。
完整的管控方案:第一,根据槽宽、PIN 针密度选型,密 PIN、严控溢胶场景优先 H907‑RN;常规消费电子选用 H907‑TP‑8、H907‑506;第二,有条件优化结构,增加阻胶台阶;第三,优化点胶参数,做 DOE 验证点胶量、压力、抬针高度;第四,管控车间温度、胶水回温条件,避免粘度波动;第五,固化曲线阶梯升温,不要直接高温烘烤,减缓胶水受热流动。华创材料可以提供流变参数,配合点胶设备厂商联合调试,帮助产线减少溢胶、爬胶不良,提升直通率。